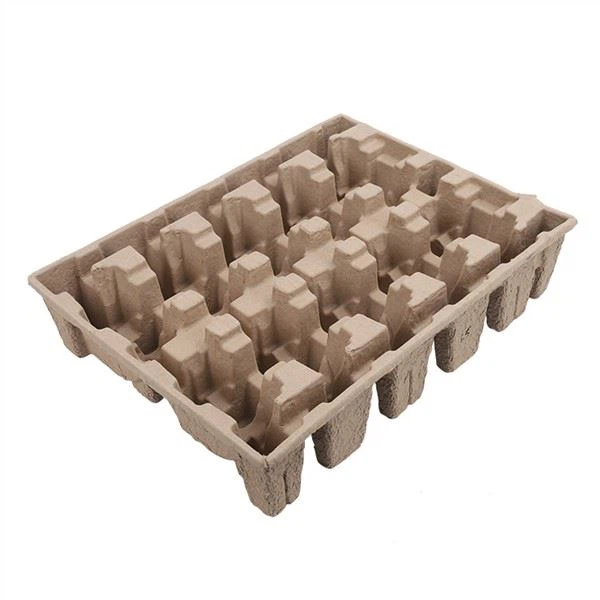
Kalıplanmış Kağıt Hamuru İşleme: Kalıp Tasarımı ve İşleme Maliyeti, Alıcılar için Pratik Bir Kılavuz
Herhangi bir paketleme mühendisine kalıplanmış kağıt hamuruyla ilgili onları en çok neyin şaşırttığını sorun ve cevap neredeyse her zaman aynıdır: kalıplama. Plastik enjeksiyona alışkın olan alıcılar kalıp maliyetlerini biliyor ancak kağıt hamuru işleme farklı şekilde çalışıyor. Enjeksiyon kalıplamadan daha ucuzdur, değiştirilmesi daha hızlıdır ve yine de çoğu satın alma ekibi tarafından tam olarak anlaşılamamıştır. Takım kararlarını doğru alın ve özel kalıplanmış bir kağıt hamuru projesi basittir. Yanlış anlarsan iki kere ödersin.
Bu kılavuz, kağıt hamuru kalıplarının nasıl yapıldığını, kuru pres ve ıslak pres takımlarının neden farklı olduğunu, kalıp maliyetini neyin artırdığını ve bir tedarikçinin projenizi doğru bir şekilde teklif etmek için hangi bilgilere ihtiyacı olduğunu açıklamaktadır.
Kalıp Neden Kalıplanmış Hamur Projesinin Kalbidir?
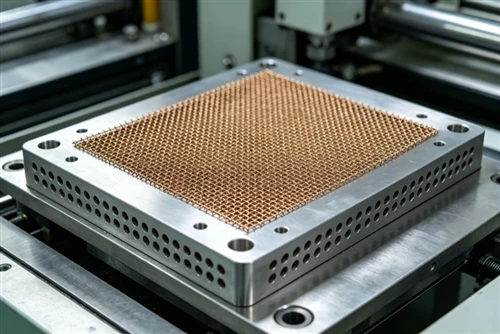
Kalıplanmış kağıt hamurunda kalıp neredeyse her şeyi belirler: parçanın şekli ve duvar kalınlığı, yüzey dokusu, boyutsal toleransı ve ne kadar hızlı üretilebileceği. Kalıbın kapalı bir boşluk olduğu plastik enjeksiyondan farklı olarak, kağıt hamuru işleme, içinden su ve havanın vakumla çekildiği geçirgen bir ağ veya delikli yapıdır. Alet sadece bir şekillendirme cihazı değil, üretim sürecinin yarısıdır.
Bu nedenle aynı ürün konsepti, aleti kimin ürettiğine bağlı olarak çok farklı parçalar üretebilir. Doğru-çekim açılarına, düzgün akış yollarına ve eşit vakum dağıtımına sahip, iyi tasarlanmış bir takım, düşük reddetme oranlarına sahip tutarlı parçalar üretir. Aceleye getirilmiş bir takım, eğrilmiş kenarlar, ince noktalar ve sonraki hiçbir düzeltmenin düzeltemeyeceği yüksek bir hurda oranı üretir.
Kağıt Hamuru Kalıp Çeşitleri
Kağıt hamuru işleme, her biri kendi maliyet ve dayanıklılık profiline sahip üç ana aileye ayrılır:
| Kalıp Tipi | Tipik Kullanım | Takım Maliyet Aralığı (tahmini) | Yaşam Beklentisi | Notlar |
|---|---|---|---|---|
| Delikli alüminyum / paslanmaz çelik | Islak pres, yüksek-hacimli, hassas parçalar | Boşluk başına 3.000-8.000 ABD Doları | 500,000+ döngü | En iyi boyutsal doğruluk, pürüzsüz yüzey |
| Delikli / hasır çelik (kuru pres) | Kuru pres, orta ila yüksek hacimli | Boşluk başına 1.500-4.000 ABD Doları | 200.000-500.000 döngü | Daha düşük maliyet, biraz daha pürüzlü doku |
| Reçine / kompozit sıva | Prototipler, düşük hacimli, ilk örnekler | Boşluk başına 500-2.000 ABD Doları | 5.000-50.000 döngü | Yapımı hızlı, tasarımın doğrulanması için iyi |
| 3D-baskılı / katkı maddesi | Yalnızca prototip oluşturma | 300-1.500 ABD Doları | 1.000-10.000 döngü | Üretim için değil uygunluk kontrolleri için kullanışlıdır |
Çoğu üretim parçasında delikli çelik veya alüminyum kalıplar kullanılır. Deliklerin düzeni, boyutları ve destek ağının tümü, duvar kalınlığının tutarlılığında ortaya çıkan lif birikintilerinin ne kadar eşit şekilde dağıldığını etkiler.
Kuru Pres ve Islak Pres Takımları: Ne Değişir?
Kuru ve ıslak pres ürünleri arasındaki gözle görülür fark, kalıplamada başlar.
Kuru pres takımlarışekillendirme kalıbından (elyafın toplandığı ağ yüzeyi) ve kurutma kalıbından (kururken parçaya baskı yapan ısıtılmış kalıp) oluşur. Kurutma kalıbı basit bir ısıtmalı form olduğundan, kuru pres aletleri daha basit ve daha ucuzdur. Duvar kalınlığı kontrolü daha gevşektir (tipik olarak 2-3 mm) ve yüzey ağ dokusunu alır.
Islak pres takımlarıüçüncü bir aşama eklenir: parça bir pres kalıbına aktarılır ve hala ıslakken hidrolik olarak sıkılır. Pres kalıbının hassas olması gerekir çünkü sıkma nihai yoğunluğu ve boyutları belirler. Bu nedenle ıslak pres araçlarının maliyeti daha yüksektir, ancak kuru presin karşılayamayacağı daha ince duvarlar (1,5-2,5 mm), daha yoğun kenarlar ve pürüzsüz, neredeyse kalıplanmış yüzey kaplaması üretirler.
Alıcılar için temel kural: Parça son müşteriler tarafından görülebilecekse ıslak pres planlayın. Gizli yastıklama varsa, kuru pres genellikle yeterli ve daha ekonomiktir.
Takım Maliyetini Ne Artırır?
Beş faktör fiyatı her şeyden daha fazla etkiler:
- Parça boyutu ve kalıp boyutları.Büyük bir pompa muhafazasına yönelik tepsi, daha fazla kalıp malzemesine, daha fazla vakum kapsamına ve daha fazla işlemeye ihtiyaç duyar. Boyut ölçekleri çoğu alıcının beklediğinden daha hızlı maliyetlidir.
- Taslak açısı ve geometri.Kalıplanmış hamur parçalarının dikey duvarlarda en az 3-5 derecelik taslak açıları olması gerekir, böylece parça kalıptan temiz bir şekilde ayrılır. Neredeyse dikey duvarlarla veya alttan kesmelerle tasarlanan parçalar, yeniden çalışmayı veya çok parçalı takımları zorunlu kılar, bu da maliyeti artırır ve teslim süresini yavaşlatır.
- Kaburgalar, çıkıntılar ve eklenen özellikler.Takviye nervürleri sertliği artırır, ancak her nervür, kalıpta işlenmesi gereken ve temiz bir şekilde serbest bırakılması gereken bir oyuktur. Takım maliyetini düşük tutmak istiyorsanız kaburgaları sığ ve taslak halinde tutun.
- Boyutsal tolerans.Daha sıkı toleranslar, daha hassas işleme ve daha fazla test döngüsü anlamına gelir. ±0,5-1,0 mm'lik paketleme toleranslarına normalde birinci sınıf aletler olmadan ulaşılabilir; enjeksiyon sınıfı toleransları (±0,1 mm) istemek mümkündür ancak pahalıdır ve nadiren gereklidir.
- Yüzey kalitesi ve doku.Islak pres için pürüzsüz, markalamaya hazır-bir yüzey, daha ince ağ örgüsü ve ek kalıp bitirme işlemi gerektirir. Yalnızca işlevsel bir yastıklama yüzeyine ihtiyacınız varsa, bu üründen tasarruf edebilirsiniz.
Tipik Teslim Süreleri ve Bütçeler
Planlama amacıyla, orta-boyutlu bir özel tepsi için tipik rakamlar aşağıda verilmiştir (tahmini, gerçek fiyatlar çizimlerinize bağlıdır):
| Öğe | Prototip (reçine) | Üretim (çelik/alüminyum) |
|---|---|---|
| Takım teslim süresi | 7-15 gün | 20-45 gün |
| Takım maliyeti (tek boşluk) | 500-2.000 ABD Doları | 2.000-8.000 ABD Doları |
| Takımlamadan sonra örnekleme zamanı | 3-7 gün | 5-10 gün |
| Tipik ilk ürün onayı | Toplam 2-3 hafta | Toplam 5-8 hafta |
Çok-kaviteli takımlar, bir kerelik maliyeti-döngü başına daha fazla parçaya yayar; bu da yüksek-hacimli projelerin parça başına-fiyatları nasıl düşürdüğünü gösterir.
Alıcıların Yaptığı Yaygın Hatalar
Özel kağıt hamuru projelerinde üç hata tekrar tekrar ortaya çıkıyor:
- Yalnızca 2D çizim gönderiliyor.Kağıt hamuru işleme, 3 boyutlu parça geometrisine veya fiziksel örnek. 2D çizimlerine ihtiyaç duyar ve tahminleri ve yeniden çalışmaları zorunlu kılar.
- Parçayı plastik gibi tasarlamak.Enjeksiyon kalıplama ince, derin, dikey-duvar geometrilerini işleyebilir. Pulpa yapamaz. Taslak, geniş yarıçaplı ve başlangıçtan itibaren eşit duvar kalınlığına sahip tasarım.
- Paradan tasarruf etmek için kozmetik bir parça için kuru pres seçimi.Parça başına-tasarruf gerçektir, ancak yüzey ağ dokusu gibi görünecektir. Tepsi perakende deneyiminin bir parçasıysa, başlangıçtan itibaren ıslak pres için bütçe ayırın.
Fiyat Teklifi İstemeden Önce Neler Hazırlanmalıdır?
İyi bir tedarikçi, aşağıdakileri sağlamanız durumunda birkaç gün içinde takımlarınız için teklif verebilir:
- CAD dosyası (STEP, IGES) veya fiziksel bir örnek
- Yıllık hacim hedefi (çoklu-boşluk ve kuru ile ıslak arasında karar verilir)
- Yeriniz olan duvar kalınlığı aralığı
- Parçanın pürüzsüz, kozmetik bir yüzeye ihtiyacı olup olmadığı
- Herhangi bir düşme-testi veya sıkıştırma gereksinimi
Hesheng Innovation Development Ltd., 2013'ten bu yana kendi bünyesinde özel kalıplanmış hamur kalıplarını tasarlayıp üretiyor-; elektronik, endüstriyel, gıda ve kozmetik ambalajlara yönelik hem kuru pres hem de ıslak presleri kapsıyor. Özel bir projeyi değerlendiriyorsanız iletişim sayfası aracılığıyla parça dosyanızı gönderin; mühendislik ekibimiz takım seçenekleri, maliyet tahminleri ve örnek bir zaman çizelgesiyle geri dönecektir.